

Thông số sản phẩm
| Mục | Đặc điểm kỹ thuật |
|---|---|
| Vật liệu | Gang (ASTM A48 loại 35/40), Nhôm (A356-T6) |
| Chế tạo | Đúc, Gia công CNC |
| Số lượng pít-tông | 1 – 6 piston |
| Ứng dụng | Xe khách, xe tải nhẹ, phanh hiệu suất |
| MOQ | 10 chiếc |
Sự miêu tả
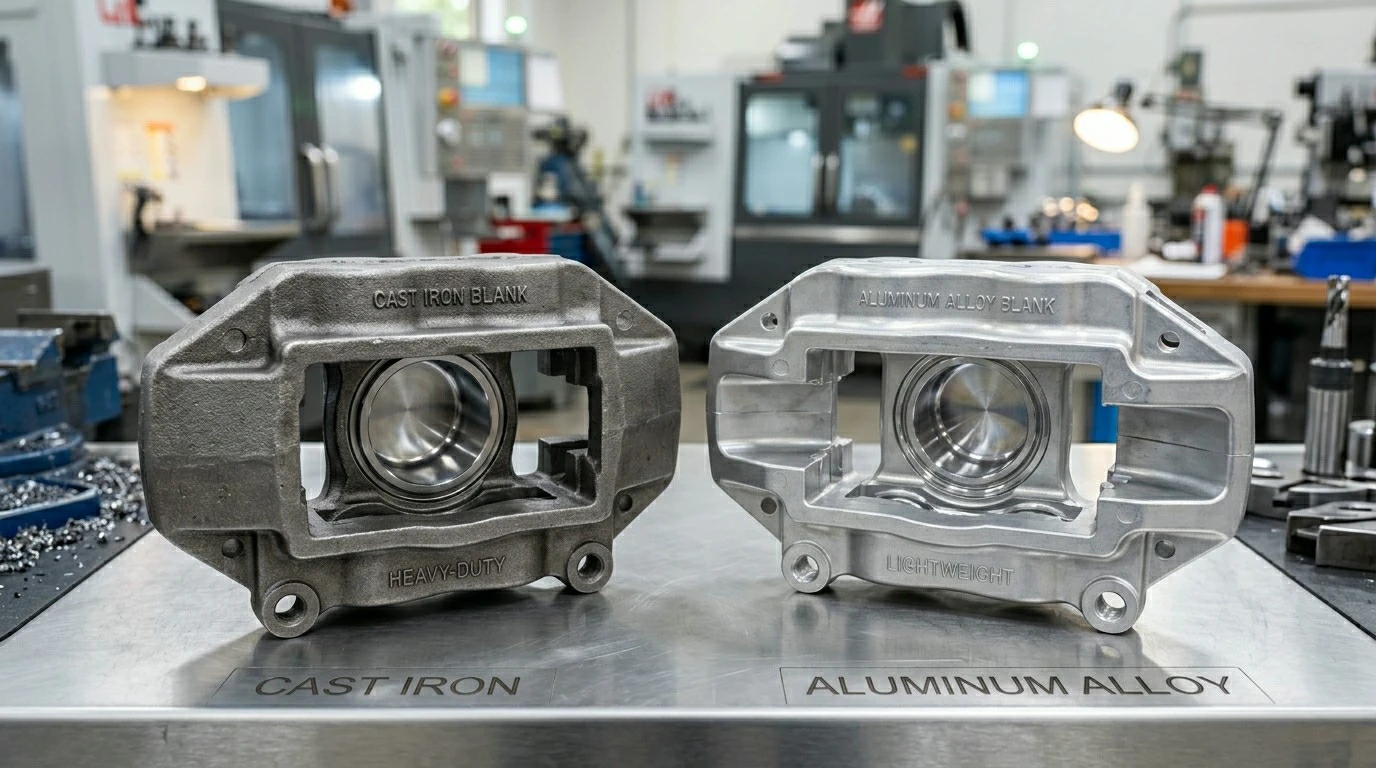
Bộ kẹp phanh ô tô ép má phanh vào rôto để làm chậm xe - vỏ kẹp phanh chứa (các) piston đẩy má phanh vào rôto và phải đủ cứng để tạo áp lực đều lên toàn bộ bề mặt má phanh. Độ mòn của miếng đệm không đồng đều, độ rung và độ mờ của phanh đều liên quan đến độ cứng của thước cặp và hình dạng pít-tông. Thước cặp bằng gang nặng hơn nhưng có khả năng chống phai màu tốt hơn khi phanh gấp - sắt hấp thụ nhiều nhiệt hơn trước khi biến dạng. Thước cặp nhôm nhẹ hơn và tản nhiệt nhanh hơn, nhưng nhiệt độ biến dạng nhiệt thấp hơn của nhôm có nghĩa là chúng dễ bị phai màu hơn nếu bị đẩy vượt quá giới hạn nhiệt.
Tại sao Piston cần phải tạo áp suất đồng đều
Một pít-tông kẹp phanh đẩy vào mặt sau của má phanh. Nếu mặt piston không song song với mặt đệm thì một cạnh của đệm sẽ ăn khớp trước và mòn không đều. Đây là lý do tại sao mặt piston của thước cặp được gia công phẳng và vuông góc với trục lỗ khoan của piston. Trong các thước cặp hiệu suất có nhiều pít-tông, mỗi pít-tông phải được điều chỉnh để tất cả các miếng đệm ăn khớp đồng thời.

Câu hỏi thường gặp
Q1: MOQ?
A1: 10 miếng kẹp phanh.
Câu 2: Vật liệu?
A2: Gang (tiêu chuẩn dành cho tải-nặng), nhôm (nhẹ/hiệu suất).
Câu 3: Cấu hình piston?
A3: 1 piston đến 6 piston tùy theo yêu cầu về lực phanh.
Q4: Sản xuất?
A4: Đúc bằng gia công CNC chuyên sâu cho các lỗ piston và bề mặt lắp đặt.
Câu 5: Bề mặt hoàn thiện?
A5: Lỗ khoan gia công, mặt ngoài sơn hoặc sơn tĩnh điện.
Q6: Cấu hình tùy chỉnh?
Đ6: Có. Kích thước piston tùy chỉnh, kiểu bu lông lắp, trụ đệm.
Chất lượng là điều không thể-thương lượng được trong sản xuất chính xác. Mỗi thành phần đều trải qua quá trình kiểm tra nghiêm ngặt ở từng giai đoạn sản xuất.
- IATF 16949- Hệ thống quản lý chất lượng ô tô dành cho các bộ phận quan trọng-an toàn
- PPAP / PPF- Tài liệu về quy trình phê duyệt bộ phận sản xuất có sẵn theo yêu cầu
- Công cụ cốt lõi của AIAG- Tài liệu APQP, FMEA, SPC và MSA theo yêu cầu
- Thụ động/đánh bóng điện- Quy trình ASTM A967 về khả năng chống ăn mòn
- Truy xuất nguồn gốc vật liệu- Theo dõi số nhiệt từ nguyên liệu thô đến thành phẩm
Từ nguyên liệu thô đến thành phẩm, mọi bước đều được kiểm soát và ghi chép:
- Tạo mẫu- Chế tạo mẫu bằng gỗ hoặc kim loại để đúc cát/ly tâm/đúc mẫu
- đúc- Thiết lập đúc khuôn bằng cát, khuôn vỏ, ly tâm hoặc mất-sáp
- tan chảy và đổ- Lò nung được kiểm soát bằng giám sát hóa học và nhiệt độ
- Sự kiên cố hóa & rung chuyển- Làm mát được kiểm soát bằng bộ nâng/tháo và rung lõi
- Xử lý nhiệt- Ủ, chuẩn hóa hoặc xử lý giải pháp theo thông số kỹ thuật
- Gia công- Gia công CNC, khoan và khai thác theo kích thước cuối cùng
- Xử lý bề mặt- Mài, hàn hoặc phủ theo yêu cầu
- Kiểm tra & thử nghiệm- Kiểm tra theo chiều, trực quan, thủy tĩnh hoặc NDT
- Vệ sinh & Đóng gói- Loại bỏ cát, tẩy dầu mỡ, chống rỉ sét và đóng gói
Chú phổ biến: kẹp phanh ô tô, nhà sản xuất kẹp phanh ô tô Trung Quốc